Сварочный пруток 8 М2р ГОСТ 16130-90
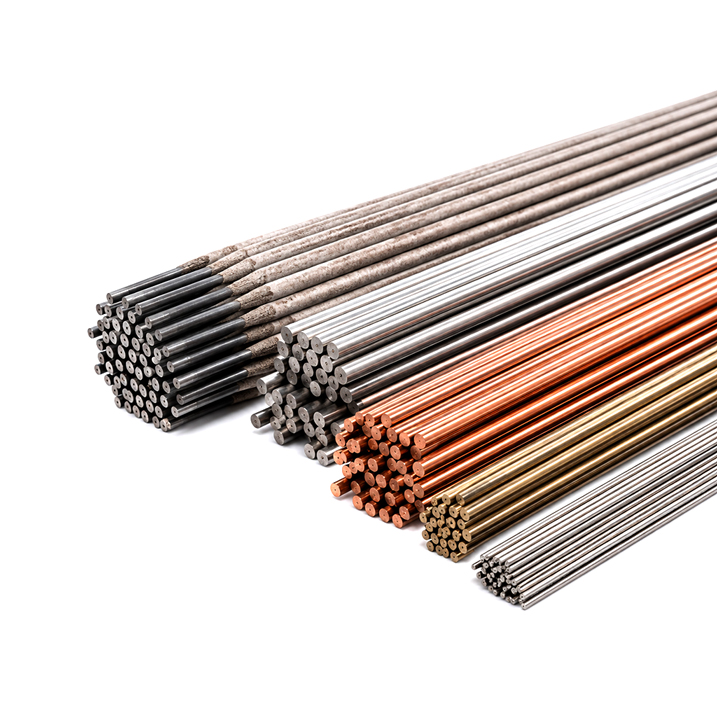
При разработке технологического процесса сварки медных конструкций инженер сталкивается с необходимостью выбора между присадочными материалами марок М1р и М2р. Разница в содержании основного вещества и количестве примесей на десятые доли процента может показаться несущественной, однако именно она определяет пластичность шва, его стойкость к образованию горячих трещин и итоговую электропроводность соединения. В ситуациях, когда к герметичности шва предъявляются умеренные требования, а бюджет проекта ограничен, технически оправданным решением становится использование прутка из меди М2р.
Сварочный пруток медный М2р 8 мм: технические особенности и критерии выбора
Основу материала составляет медь с содержанием Cu+Ag на уровне 99,7%. Присутствие фосфора (около 0,005%) обеспечивает минимальное раскисление ванны, однако его количество недостаточно для полного подавления водородной пористости, характерной для сварки чистой меди. Именно поэтому пруток М2р рекомендован к применению преимущественно на постоянном токе прямой полярности в среде аргона высшего сорта или в смеси с гелием, где окислительный потенциал дуги сведен к минимуму.
Ниже представлен детальный химический состав по ГОСТ 859-2014 в виде таблицы, позволяющей оценить содержание лимитируемых примесей.
|
Элемент |
Максимальное содержание, % |
Влияние на свариваемость |
|---|---|---|
| Медь (Cu) + Серебро (Ag) | ≥ 99,7 | Основа, определяет тепло- и электропроводность |
| Фосфор (P) | ≈ 0,005 | Слабое раскисление, требуется защита от кислорода |
| Железо (Fe) | до 0,05 | Повышает прочность, но снижает пластичность |
| Никель (Ni) | до 0,2 | Увеличивает коррозионную стойкость шва |
| Свинец (Pb) | до 0,01 | Критическая примесь, провоцирует горячие трещины |
| Кислород (O) | до 0,01 | Вызывает пористость и охрупчивание |
| Висмут (Bi) | до 0,002 | Недопустим для криогенных применений |
| Сера (S), Сурьма (Sb), Мышьяк (As), Олово (Sn) | в сумме ≤ 0,1 | Ухудшают смачиваемость и растекаемость |
Ключевым отличием от марки М1р является пониженное содержание фосфора и более широкий допуск по железу и никелю. Для сварщика-практика это означает необходимость более тщательной зачистки кромок и использования присадочного прутка только при сварке в нижнем и горизонтальном положениях, так как текучесть ванны у М2р несколько выше из-за меньшего количества поверхностно-активного фосфора.
Сравнение марок М1р и М2р: когда оправдано применение менее раскисленной меди
- Сварка малонагруженных корпусных деталей и кожухов из меди толщиной до 6-8 мм, не испытывающих значительных растягивающих напряжений в процессе эксплуатации.
- Наплавка и восстановление геометрии изношенных медных плит и шин, где требования к электропроводности не являются критичными (например, в токоподводах печей сопротивления).
- Изготовление заготовок для штучных покрытых электродов, используемых при ремонтной сварке чугуна холодным способом.
- Выполнение монтажных стыков трубопроводов технической воды, где рабочее давление не превышает 1,6 МПа.
При сварке ответственных конструкций, работающих под давлением свыше 4 МПа или при отрицательных температурах ниже -30°C, рекомендуется все же применять пруток М1р. Более высокое содержание фосфора в М1р (до 0,04%) гарантирует отсутствие микропор, которые в среде водорода могут привести к водородному охрупчиванию и внезапному хрупкому разрушению шва.
Области применения и технологические нюансы сварки в защитных газах
Пруток диаметром 8 мм поставляется в виде мерных отрезков длиной 1000 мм или в бухтах. При TIG-сварке на переменном или постоянном токе рекомендуется выдерживать следующие параметры режима:
- Сила сварочного тока: 320-420 А для стыковых соединений толщиной 8-10 мм.
- Расход защитного газа (аргон): 12-16 л/мин с обязательной продувкой обратной стороны шва (поддув).
- Температура предварительного подогрева: 250-400°C. Без подогрева сварка меди из-за высокой теплопроводности приведет к непровару корня шва.
- Тип вольфрамового электрода: WL-20 (синий) или WC-20 (серый), диаметр 4.0-4.8 мм.
Сфера использования сварочного прутка М2р 8 мм ГОСТ 16130-90 включает следующие направления:
- Машиностроение и ремонт оборудования: Заварка раковин и трещин в литых корпусах арматуры из бронзы и латуни, восстановление посадочных мест подшипников скольжения.
- Монтаж технологических трубопроводов: Сварка медных труб систем охлаждения индукционных печей и компрессорных установок.
- Электротехническая промышленность: Соединение медных шин и изготовление переходных контактов, не предназначенных для работы при сверхвысоких токовых нагрузках.
- Производство сварочных материалов: Пруток служит исходным сырьем для нанесения покрытий при изготовлении электродов марок «Комсомолец-100» и аналогов.
Рекомендации по выбору формы поставки и входному контролю
Прутки в мерных отрезках удобны для ручной сварки TIG с подачей присадки вручную, в то время как материал в бухтах ориентирован на использование в автоматических сварочных головках. При заказе партии необходимо уточнить наличие сертификата качества с указанием номера плавки и фактического содержания висмута и свинца — превышение норм по этим элементам даже на 0,001% является критическим браком для меди, предназначенной под сварку. Для согласования условий отгрузки мерных длин или получения консультации по совместимости прутка с конкретной маркой свариваемой меди вы можете связаться с техническими специалистами по телефону или через форму обратной связи.
-
 Сварочный пруток 8 ЛОК59-1-0,3 ГОСТ 16130-90 Цена от: 550.00 ₽
- Сварочный пруток 6 ЛОК59-1-0,3 ГОСТ 16130-90 Цена от: 529.00 ₽
- Сварочный пруток 8 ЛЖМц59-1-1 ГОСТ 16130-90 Цена от: 508.00 ₽
- Сварочный пруток 6 ЛЖМц59-1-1 ГОСТ 16130-90 Цена от: 505.00 ₽
- Сварочный пруток 8 ЛМц58-2 ГОСТ 16130-90 Цена от: 525.00 ₽
- Сварочный пруток 6 ЛМц58-2 ГОСТ 16130-90 Цена от: 512.00 ₽
- Сварочный пруток 6 М2р ГОСТ 16130-90 Цена от: 539.00 ₽
- Сварочный пруток 8 М1р ГОСТ 16130-90 Цена от: 525.00 ₽
МеталлЭнергоХолдинг - надежный поставщик металлопроката более 12 лет
Экспортные поставки
Успешно сотрудничаем с зарубежными компаниями
Экспортные поставки
Предприятия ВПК
Осуществляем поставки для военно-промышленного комплекса
Предприятия ВПК
Авиакосмос
Снабжение авиационной и космической производственной отрасли
Авиакосмос
Приборостроение
Изготовление сложных деталей и элементов
Приборостроение
Нефтегазодобыча
Оборудование для добычи полезных ископаемых
Нефтегазодобыча
Строительство
Производство и монтаж металлоконструкций, быстровозводимых зданий
Строительство