ГОСТ 10884-94 Сталь арматурная
ГОСТ 10884
Сталь арматурная термомеханически упрочненная
для железобетонных конструкций
Технические условия
Область применения
Стандарт охватывает термомеханически упрочненную арматурную сталь (гладкую и с периодическим профилем) диаметром от 6 до 40 мм, предназначенную для использования в армировании железобетонных конструкций.
В стандарте изложены требования к сертификации термомеханически упрочненной арматурной стали, применяемой в железобетонных сооружениях.
Определения
В данном стандарте используются следующие термины с их определениями:
Арматурная сталь периодического профиля — это стержни, на поверхности которых равномерно расположены поперечные выступы (рифление), образующие угол с продольной осью стержня, что способствует улучшению сцепления с бетоном.
Арматурная сталь гладкая — круглые стержни, обладающие гладкой поверхностью без рифления, что не улучшает сцепление с бетоном.
Класс прочности — это нормативное значение, установленное стандартом, которое определяет физический или условный предел текучести стали.
Угол наклона поперечных выступов — угол, образуемый между поперечными выступами (рифлением) и продольной осью стержня.
Шаг поперечных выступов — расстояние между центрами двух последовательных поперечных выступов, измеренное параллельно продольной оси стержня.
Высота поперечных выступов — это расстояние от самой высокой точки поперечного выступа до поверхности сердцевины стержня периодического профиля, измеренное под прямым углом к продольной оси стержня.
Номинальный диаметр арматурной стали периодического профиля (номер профиля) — диаметр стержня с гладким круглым сечением, равный по площади поперечному сечению стержня периодического профиля (см. таблицу 1).
Номинальная площадь поперечного сечения — площадь поперечного сечения, эквивалентная площади поперечного сечения круглого гладкого стержня с тем же номинальным диаметром.
Основные технические размеры и параметры
Классификация арматурной стали осуществляется на основе следующих критериев:
- Механические свойства — определяется классом прочности, который устанавливается стандартом и нормируется в виде условного или физического предела текучести в ньютонах на квадратный миллиметр.
- Эксплуатационные характеристики — различают свариваемую сталь (обозначение С) и сталь, устойчивая к коррозионному растрескиванию (обозначение К).
Производимые классы арматурной стали включают Ат400С, Ат500С, АтбОО, АтбООС, АтбООК, Ат800, Ат800К, Ат1000, АтЮООК и Ат1200.
Арматурная сталь изготавливается с периодическим профилем по стандарту ГОСТ 5781. Размеры периодического профиля указаны в таблице 1. При согласовании с заказчиком, арматурная сталь класса прочности Ат800 и выше, может быть гладкой.
Профиль арматурной стали представляет собой круглые стержни, которые могут иметь два продольных ребра или быть без них. Также имеются поперечные серповидные выступы, расположенные под углом к продольной оси стержня. Эти выступы не пересекаются с продольными ребрами и располагаются по многозаходной винтовой линии, имея различное направление на боковых сторонах профиля.
Таблица №1 диаметры арматуры АТ800
| Наименование продукции | Диаметр, мм (№ профиля) | Минимальный размер диаметра, мм | Высота выступов, мм, не меньше | Диаметр выступов периодического профиля, мм | Расстояние между выступами, мм |
| Арматурная сталь периодического профиля | 6 | 5,8 | 0,4 | 7 | 5 |
| 8 | 7,7 | 0,6 | 9,3 | 6 | |
| 10 | 9,5 | 0,8 | 11,5 | 7 | |
| 12 | 11,3 | 1 | 13,7 | 8 | |
| 14 | 13,3 | 1,1 | 15,9 | 9 | |
| 16 | 15,2 | 1,2 | 18 | 10 | |
| 18 | 17,1 | 1,3 | 20,1 | 11 | |
| 20 | 19,1 | 1,4 | 22,3 | 12 | |
| 22 | 21,1 | 1,5 | 24,5 | 14 | |
| 25 | 24,1 | 1,6 | 27,7 | 15 | |
| 28 | 27 | 1,8 | 31 | 17 | |
| 32 | 30,7 | 2 | 35,1 | 18 | |
| 36 | 34,5 | 2,3 | 39,5 | 19 | |
| 40 | 38,4 | 2,5 | 43,8 | 20 |
Рекомендуется устанавливать угол между поперечными выступами и продольной осью стержня р равным 45°. Однако допускается варьирование этого угла в пределах от 35° до 70°.
Угол наклона боковых граней поперечных выступов должен находиться в диапазоне от 30° до 45°.
Максимальное расстояние между концами поперечных выступов с не должно превышать значений, указанных в таблице 1.
Для арматурной стали с диаметрами 6, 8 и 10 мм допускается соединение продольного ребра с поперечными выступами одинаковой высоты при условии, что отношение h/t > 0,075. Значения и допустимые отклонения размера d2 должны соответствовать указанным в таблице 1 для размера d. Овальность стержней (разница между d и d2 в одном сечении) не должна превышать сумму положительных и отрицательных предельных отклонений по размеру d.
Размеры, для которых не установлены предельные отклонения, предназначены для создания калибра, и их не контролируют на готовом прокате.
Номинальные диаметры арматурной стали, площади поперечного сечения, линейная плотность (масса стержня длиной 1 м), предельные отклонения по размерам и массе, овальность и кривизна стержней должны соответствовать данным, указанным в таблице 1 и ГОСТ 5781.
Примечание: Номинальный диаметр арматурной стали периодического профиля (номер профиля) соответствует номинальному диаметру равновеликой по площади поперечного сечения гладкой арматурной стали.
Арматурную сталь диаметром 10 мм и более производят в виде стержней длиной, указанной в заказе. Арматурную сталь диаметрами 6 и 8 мм изготавливают в мотках. Также допускается изготовление арматурной стали классов Ат400С, Ат500С и АтбООС диаметром 10 мм в мотках.
Стержни изготавливаются мерной длины от 5,3 до 13,5 м. Допускается производство стержней мерной длиной до 26 м. Длина стержней может быть определена по требованию заказчика.
Свариваемую арматурную сталь можно поставлять в виде стержней:
- мерной длины с немерными отрезками длиной не менее 2 м, количество которых не должно превышать 15% массы партии;
- немерной длины от 6 до 12 м. В партии такой арматурной стали допускается наличие стержней длиной от 3 до 6 м в количестве не более 7% массы партии.
Предельные отклонения по длине стержней мерной длины должны соответствовать требованиям ГОСТ 5781.
Обозначение арматурной стали должно содержать:
- номинальный диаметр (номер профиля), мм;
- обозначение класса прочности;
- обозначение эксплуатационных характеристик — свариваемости (индекс С), стойкости против коррозионного растрескивания (индекс К).
Примеры условных обозначений:
- Арматурная сталь диаметром 20 мм, класса прочности Ат800: 20Ат800 ГОСТ 10884-94.
- То же, диаметром 10 мм, класса прочности Ат400, свариваемой (С): 10Ат400С ГОСТ 10884-94.
- То же, диаметром 16 мм, класса прочности АтбОО, стойкой против коррозионного растрескивания (К): 16Ат600К ГОСТ 10884-94.
Технические требования
Производство арматурной стали осуществляется в соответствии с требованиями данного стандарта и утвержденным технологическим регламентом.
Арматурная сталь производится из углеродной и низколегированной стали, с содержанием химических элементов, определяемым по ковшевой пробе.
Для свариваемой арматурной стали класса Ат400С углеродный эквивалент, вычисляемый по формуле C 3KB = C + Mn/8 + Si/7, должен составлять не менее 0,32 %. Для класса Ат500С этот показатель должен быть не ниже 0,40 %, а для класса АтбООС — не менее 0,44 %. В данной формуле C, Mn и Si обозначают массовые доли соответствующих химических элементов.
Свариваемость и коррозионная стойкость арматурной стали обеспечиваются за счет химического состава и технологии производства.
Требования к релаксации и напряжениям арматуры термички
По запросу потребителя устанавливаются требования по релаксации и напряжениям, усталостной прочности и испытаниям на изгиб с разгибом. Для арматурной стали классов прочности Ат800, АтЮОО и Ат1200 уровень релаксации напряжений не должен превышать 4 % за 1000 часов при исходном усилии, равном 70 % максимального усилия. Эти нормы не являются браковочными до 01.01.97.
Арматурная сталь классов Ат800, АтЮОО и Ат1200 должна выдерживать без разрушения 2 миллиона циклов напряжения, равного 70 % номинального предела прочности на растяжение. Для гладкой арматурной стали интервал напряжения составляет 245 Н/мм², а для стали периодического профиля — 195 Н/мм². Эти нормы также не являются браковочными до 01.01.97.
Для арматурной стали классов Ат400С, Ат500С и АтбООС испытание на изгиб может быть заменено испытанием на изгиб с разгибом. После испытаний ни один из образцов не должен иметь разрывов или трещин, видимых невооруженным глазом.
Условный предел упругости
Для арматурной стали классов Ат800, АтЮОО и Ат1200 условный предел упругости должен составлять не менее 0,85 т.
Качество поверхности
Качество поверхности арматурной стали должно соответствовать требованиям ГОСТ 5781.
Маркировка
Арматурная сталь периодического профиля должна иметь маркировку класса прочности и завода-изготовителя, которая наносится при прокатке в виде коротких поперечных ребер или точек на поперечных выступах.
Короткие поперечные ребра высотой 0,5 мм, не превышающие габаритный размер по окружности диаметром dy, располагаются на поверхностях, примыкающих к продольным ребрам.
Маркировочные точки, высота которых равна высоте поперечного выступа, представляют собой конусообразные утолщения на поперечных выступах. Диаметр основания конусообразного утолщения указан в таблице 1.
Класс прочности арматурной стали обозначается числом поперечных выступов.
Если прокатная маркировка отсутствует, концы стержней или связки арматурной стали соответствующего класса необходимо окрасить несмываемой краской следующих цветов:
- Ат400С — белый;
- Ат500С — белый и синий;
- АтбОО — желтый;
- АтбООС — желтый и белый;
- АтбООК — желтый и красный;
- Ат800 — зеленый;
- Ат800К — зеленый и красный;
- АтЮОО — синий;
- АтЮООК — синий и красный;
- АтЮОО — черный.
Окрашивание связок допускается на расстоянии 0,5 м от концов.
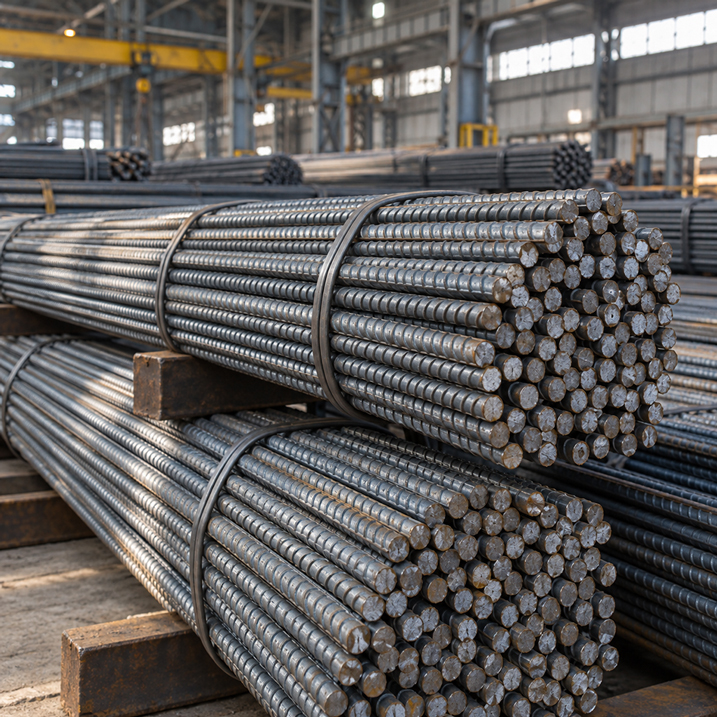
Стержни упаковываются в связки весом до 10 тонн, перевязанные проволокой. По запросу потребителей, стержни могут быть упакованы в связки весом до 3 тонн.
При поставке в мотках каждый моток должен состоять из одного отрезка арматурной стали, с максимальной массой до 3 тонн. Моток должен быть равномерно перевязан по окружности не менее чем в четырех местах. Каждая из этих перевязок должна иметь промежуточную стяжку, расположенную на уровне средней толщины мотка.
К каждому мотку или связке стержней должен быть надежно прикреплен ярлык, на котором указываются:
- товарный знак или товарный знак и наименование производителя;
- условное обозначение арматурной стали;
- номер партии;
- клеймо технического контроля.
Если механические свойства арматурной стали не соответствуют маркировке, нанесенной при прокатке, фактический класс прочности должен быть указан на ярлыке и в документе о качестве, а концы стержней должны быть окрашены.
Правила приемки
Приемка арматурной стали
Арматурная сталь принимается партиями, каждая из которых должна состоять из стали одного класса и диаметра, произведенной из одной плавки. Масса партии определяется в соответствии с ГОСТ 5781.
Контроль геометрических параметров
Для проверки геометрических характеристик арматурной стали и её линейной плотности (массы стержня длиной 1 м) отбираются образцы:
- При поставке в виде стержней — не менее 5% от общей массы партии;
- При поставке в мотках — два мотка.
Проверка химического состава
Для анализа химического состава стали необходимо взять одну пробу от плавки. Процесс отбора проб осуществляется в соответствии с ГОСТ 7565.
Контроль механических свойств
Для оценки механических свойств арматурной стали отбираются образцы для испытаний на растяжение (до и после электронагрева) — по два образца, а для испытаний на изгиб — два образца.
Контроль временного сопротивления
Проверка временного сопротивления разрыву и предела текучести после электронагрева осуществляется при условии отсутствия специального отпуска в технологическом процессе.
Испытания на релаксацию и усталостную прочность
Для контроля релаксации напряжений, усталостной прочности и изгиба с разгибом (если это требуется потребителем) отбираются образцы:
- На релаксацию напряжений и изгиб с разгибом — по четыре образца;
- На усталостную прочность — шесть образцов.
Отбор образцов
Отбор образцов для проверки механических свойств, испытаний на изгиб, релаксацию напряжений и усталостную прочность выполняется согласно ГОСТ 7564. Интервал между отборами образцов должен составлять не менее половины времени, затраченного на прокатку данной партии арматурной стали.
Статистические показатели
Определение статистических характеристик прочности арматурной стали выполняется в соответствии с приложением Б.
Неразрушающие методы
Контроль механических свойств может проводиться с использованием неразрушающих методов, согласно нормативно-технологической документации.
Повторные испытания
Если результаты испытаний по любому из показателей неудовлетворительны, повторные испытания должны проводиться в соответствии с ГОСТ 7566.
Документация качества
Каждая партия арматурной стали должна сопровождаться документом о качестве по ГОСТ 7566, который включает следующие данные:
- Номинальный диаметр (номер профиля), мм;
- Класс арматурной стали;
- Механические свойства до и после электронагрева;
- Минимальное среднее значение временного сопротивления разрыву и предела текучести в партии;
- Результаты испытаний на изгиб в холодном состоянии;
- Значения равномерного удлинения.
Если потребитель требует, результаты испытаний на релаксацию напряжений, усталостную прочность и изгиб с разгибом также должны быть указаны в документе о качестве. По запросу потребителя необходимо предоставить информацию о химическом составе стали.
Способы контроля
Проверка геометрических параметров арматурной стали
Геометрические характеристики арматурной стали должны проверяться с использованием измерительных инструментов, обладающих необходимой точностью.
Определение диаметра и овальности
Диаметр и овальность арматурной стали вычисляются как среднее арифметическое трех измерений, проведенных на участке длиной 1 метр.
Измерение высоты выступов
Высота выступов определяется как среднее арифметическое значений, полученных при измерении в середине двух соседних выступов каждого ряда рифления, с точностью 0,01 мм.
Шаг поперечных выступов
Шаг поперечных выступов и расстояние между их окончаниями определяются как среднее арифметическое трех измерений для каждого рифления с точностью 0,1 мм.
Условия измерения
Измерения должны проводиться на расстоянии не менее 150 мм от конца стержня или не менее 3000 мм от конца мотка.
Линейная плотность арматурной стали
Линейная плотность арматурной стали определяется как среднее арифметическое значение массы двух образцов длиной 1 метр, взвешенных с точностью до 0,01 кг. Длина образца измеряется с точностью 0,001 м.
Химический состав стали
Химический состав стали определяется в соответствии с ГОСТ 12344—ГОСТ 12348, ГОСТ 12350, ГОСТ 12352, ГОСТ 12355, ГОСТ 12356—ГОСТ 12360, ГОСТ 18895 или другими методами, соответствующими по точности указанным стандартам. В случае разногласий в оценке результатов, химический состав следует определять методами, установленными данными стандартами.
Испытание на растяжение
Испытание на растяжение проводится в соответствии с ГОСТ 12004. Для определения механических свойств используется номинальная площадь поперечного сечения арматурной стали.
Нагрев образцов
Метод нагрева образцов для контроля временного сопротивления разрыву и условного предела текучести после нагрева согласовывается между изготовителем и потребителем. Допускается использование печного нагрева, с выдержкой образцов после нагрева в течение 15 минут.
Испытание на изгиб
Испытание на изгиб в холодном состоянии проводится по ГОСТ 14019 на образцах, имеющих сечение, равное сечению проверяемого профиля.
Испытания на релаксацию напряжений
Испытания на релаксацию напряжений, усталостную прочность и изгиб с разгибом выполняются согласно нормативно-технической документации.
Транспортировка и хранение
Перевозка и складирование — в соответствии с ГОСТ 7566