ГОСТ 8696-74 Трубы стальные электросварные со спиральным швом общего назначения. Технические условия
ГОСТ 8696-74 Трубы стальные электросварные со спиральным швом общего назначения. Технические условия
ГОСТ 8696: Стальные электросварные трубы со спиральным швом
Группа компаний «МеталлЭнрегоХолдинг» реализует качественный сортамент различных труб, изготавливаемых по нормам регламента. Электросварные трубы со спиральным швом производятся по нормам ГОСТ 1974 года, наследующим регламент 1962 года. Стандарт также содержит изменения 77, 79, 85, 88, 90 и 91 годов. Данную продукцию нельзя эксплуатировать для монтажа магистральных трубопроводных систем, передающих газовые среды или использующихся для передачи нефтепродуктов.
Сортамент продукции
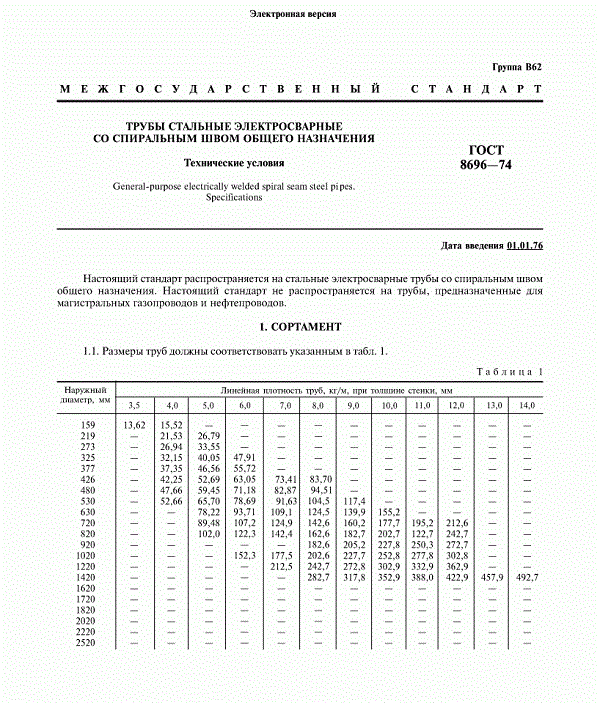
Изделия изготавливаются с соблюдением размерных параметров, указанных в нижеследующей таблице:
| Диаметр (мм) | Линейная плотность (кг/м), при заданной толщине стенки (мм) | |||||||||||
| 3,5 | 4,0 | 5,0 | 6,0 | 7,0 | 8,0 | 9,0 | 10,0 | 11,0 | 12,0 | 13,0 | 14,0 | |
| 159 | 14,63 | 15,53 | – | – | – | – | – | – | – | – | – | – |
| 219 | – | 21,54 | 26,80 | – | – | – | – | – | – | – | – | – |
| 273 | – | 26,95 | 33,56 | – | – | – | – | – | – | – | – | – |
| 325 | – | 32,16 | 40,06 | 47,92 | – | – | – | – | – | – | – | – |
| 377 | – | 37,36 | 46,57 | 55,73 | – | – | – | – | – | – | – | – |
| 426 | – | 42,26 | 52,70 | 63,06 | 73,42 | 83,71 | – | – | – | – | – | – |
| 480 | – | 47,67 | 59,46 | 71,19 | 82,88 | 94,52 | – | – | – | – | – | – |
| 530 | – | 52,67 | 65,71 | 78,70 | 91,64 | 104,6 | 117,5 | – | – | – | – | – |
| 630 | – | – | 78,23 | 93,72 | 109,11 | 124,4 | 140,0 | 155,3 | – | – | – | – |
| 720 | – | – | 89,49 | 107,21 | 124,91 | 142,7 | 160,3 | 177,8 | 195,3 | 212,7 | – | – |
| 820 | – | – | 102,1 | 122,31 | 142,39 | 162,5 | 182,8 | 202,8 | 122,8 | 242,8 | – | – |
| 920 | – | – | – | – | – | 182,7 | 205,3 | 227,9 | 250,4 | 272,8 | – | – |
| 1020 | – | – | – | 152,32 | 177,49 | 202,5 | 227,8 | 252,9 | 277,9 | 302,9 | – | – |
| 1220 | – | – | – | – | 212,51 | 242,8 | 272,9 | 303,0 | 333,0 | 363,0 | – | – |
| 1420 | – | – | – | – | – | 282,8 | 317,9 | 353,0 | 388,1 | 423,0 | 458,0 | 492,8 |
Продолжение таблицы:
| Диаметр (мм) | Линейная плотность (кг/м), при заданной толщине стенки (мм) | ||||||||||
| 15,0 | 16,0 | 17,0 | 18,0 | 19,0 | 20,0 | 21,0 | 22,0 | 23,0 | 24,0 | 25,0 | |
| 1420 | 527,6 | 562,4 | 597,1 | 631,7 | 666,4 | 700,9 | 735,5 | – | – | – | – |
| 1620 | 602,7 | 642,7 | 682,2 | 721,9 | 761,5 | 801,1 | 840,6 | 880,1 | 919,5 | – | – |
| 1720 | 640,2 | 682,5 | 724,7 | 766,9 | 809,0 | 851,1 | 893,1 | 935,1 | 977,0 | – | – |
| 1820 | 677,8 | 722,6 | 767,3 | 812,0 | 856,6 | 901,2 | 945,7 | 990,2 | 1034,6 | 1078,9 | – |
| 2020 | 752,9 | 802,7 | 852,4 | 902,1 | 951,7 | 1001,3 | 1050,8 | 1100,3 | 1149,7 | 1199,1 | 1248,5 |
| 2220 | 828,0 | 882,7 | 973,5 | 992,2 | 1046,8 | 1101,4 | 1156,0 | 1210,4 | 1264,9 | 1319,3 | 1373,6 |
| 2520 | 940,6 | 1002,9 | 1065,2 | 1127,3 | 1189,5 | 1251,6 | 1313,6 | 1375,6 | 1437,6 | 1499,5 | 1561,3 |
При необходимости поставщик может изготавливать сортамент труб с толщиной стенки, отличной от табличных значений, но в пределах от 3,5 до 25 мм. Отклонения по диаметрам соответствуют следующей таблице:
| Диаметр (мм) | Отклонения (мм) | |
| от | до | обычной |
| 0 | 159,0 | ±1,4 / ±1,5 |
| 159,1 | 273,0 | ±1,8 / ±2,0 |
| 273,1 | 377,0 | ±2,2 / ±2,5 |
| 377,1 | 720,0 | ±1,6 / ±2,0 |
| 720,1 | 920,0 | ±1,6 / ±2,5 |
| 920,1 | 1020,0 | ±1,6 / ±3,0 |
| 1020,0 | 1420,0 | ±1,6 / ±3,5 |
| 1420,1 | 1620,0 | ±3,5 / ±4,0 |
| 1620,1 | 2520,0 | ±4,5 / ±5,0 |
Длина труб, как правило, составляет 10 – 12 метров, при этом в партиях может содержаться не более 5 процентов от общей массы изделий длиной не более 6 метров.
Другие размерные пределы и характеристики
Кромка трубы не должна смещаться более, чем на четверть номинальной толщины стенки. Однако существуют допустимые нормы – до 3 мм для сортамента диаметром до 1420 мм, а также до 5 мм для остальных труб. Овальность трубы составляет не более двух процентов от наружного диаметра (либо, для труб более высокой точности – не более процента). Кривизна допустима в пределах, не превышающих 0,1 – 0,2 процента от длины сортамента (для повышенной и обычной точности изготовления соответственно).
Концы трубы в обязательном порядке срезаются под прямым углом, с косиной среза не более 2 – 4 мм. Также концы труб в обязательном порядке подвергаются дополнительной обработке – снятие фаски под углом не более 30 градусов. Условное обозначение сортамента содержит информацию о названии и габаритах изделия (диаметр, толщина стенки), материале, используемом для изготовления, а также регламенте, эксплуатируемом при производстве.
Технические требования к продукции ГОСТ 8696
В зависимости от различных физических и механических характеристик, состава, трубы изготавливаются четырех типов:
| Тип | Требования |
| А | Углеродистая сталь с механическими параметрами сплавов Ст2 или Ст3, различных степеней окисления |
| Б | Углеродистая сталь с составом марок Ст2 и Ст3, различных степеней окисления |
| В | Стали типа Ст2, Ст3, Ст20 |
| Низколегированный марки | |
| С классами точности К45, 50, 52 или 55 | |
| Д | Если не требуется нормирования по составу или свойствам |
При требовании клиента (используется это для Д типа труб), сталь может быть специально изготовлена по следующему составу:
| Процентное соотношение компонентов | |||||||||
| Железо | Алюминий | Ванадий | Кремний | Марганец | Молибден | Ниобий | Сера | Углерод | Фосфор |
| основа | 0,05 | 0,08 | 0,5 | 1,70 | 0,3 | 0,06 | 0,01 | 0,12 | 0,02 |
Механические свойства определяются по следующей таблице:
| Марка стали | Временное сопротивление разрыву (МПа) | Предел текучести (МПа) | Относительное удлинение (%) | Ударная вязкость (Дж/см2) |
| Ст2 | 326 – 336 | 218 – 227 | 25 | 29 – 59 |
| Ст3 | 361 – 374 | 237 – 247 | 23 | 30 – 49 |
| Ст20 | 414 | 247 | 23 | 29 – 59 |
| К45 | 443 | 296 | 20 | нет требований |
| К50 | 493 | 345 | 18 | |
| К52 | 512 | 355 | 18 | |
| К55 | 541 | 374 | 16 |
Шов трубы может быть наружным или внутренним. Допустимо наличие стыковочных швов для рулона, а также не более одного кольцевого шва, выполненного двухсторонней сваркой. Если диаметр трубы превышает 1400 мм – допустимо наличие не более четырех швов по всей трубе. Требования по качеству при приемке партий должны следовать следующим значениям:
- допустимо пересечение кольцевого шва с поперечным;
- поверхность должна быть чистая, без расслоений и трещин;
- недопустимы плены, раковины и закаты на поверхности;
- может присутствовать тонкий слой окалины;
- допустимы небольшие риски, забоины или вмятины.
Некоторые дефекты могут быть устранены зачисткой или заваркой. Металл шва не должен содержать раковин и пор. Швы поперечного и спирального расположения должны в обязательном порядке выдерживать тестирующие механические нагрузки. Механические нагрузки выполняются на отобранных из партии элементах на прессе, также проводится испытание гидравлическим давлением.
Прием сортамента на реализацию
Отдел контроля продукции принимает партии готовых электросварных труб по определенным правилам. Партия в обязательном порядке состоит из труб одних габаритных размеров, материала изготовления, о чем указывается в сопроводительном документе. Также в сопроводительном документе при необходимости указывается химический состав используемой стали.
Каждую трубу из партии осматривают на предмет механических изъянов. Контроль сварных соединений может проводиться по требованию заказчика. Механические свойства проверяются на паре труб из партии, химический состав – на трех, тогда как гидравлические тесты проводятся с каждым изделием. Качество сварных швов и непроваренных мест определяется на отобранных пяти трубах из партии.
Если хотя бы одно изделие из партии не соответствует нормам регламента – тесты проводятся повторно, для чего выбирается удвоенное количество изделий. Потребитель может затребовать проведение испытаний качества сварных соединений на изгиб статического характера.
Проводимые испытания
Чтобы полностью гарантировать качество специфического сортамента, контрольные мероприятия над партиями проводятся в обязательном порядке по следующим схемам:
- проверка химического состава;
- измерение соответствия наружного диаметра допустимым пределам;
- гидравлические испытания и тест на растяжение;
- испытание на ударную вязкость;
- измерение габаритов различными приспособлениями (рулетка, скоба, микрометр, угломер и прочее).
Также существует рекомендуемый процесс испытания трубы, а точнее материала изготовления на склонность к механическому старению. Подобная процедура проводится по нормам ГОСТ 7268.
Транспортировка, хранение
Партии труб маркируются специальной информацией, наиболее точно описывающей характеристики изделия. Так в обязательном порядке указываются следующие сведения:
- регламент производства;
- поставщик;
- партия и номер трубы;
- клеймо отдела контроля, год производства;
- габаритные характеристики.
При упаковке сортамента поставщик следует регламенту ГОСТ 10692. Трубы собираются в пакеты, торцы размещаются неравномерно, вес каждого пакета оговаривается с заказчиком, при этом масса одного грузового места не должна превышать 10 тонн. Хранить готовую продукцию необходимо в сухих помещениях, без доступа влаги, чтобы исключить изменение характеристик, воздействие коррозии различных типов.
Цена, купить трубы ГОСТ 8696-74
ГК «МеталлЭнрегоХолдинг» предлагает заказчикам высококачественную продукцию различных сфер применения. При этом гарантия соблюдение норм изготовления обеспечивает безопасное внедрение и эксплуатацию трубопроводных систем различного направления применения. Консультации по особенностям производства труб стальных электросварных общего назначения, со спиральным типом шва, можно получить у персонала поставщика.