Изложницы чугунные
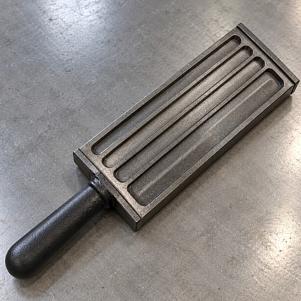
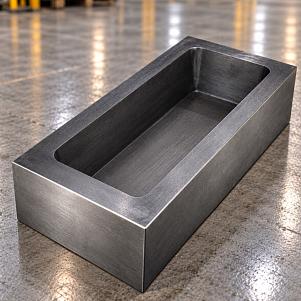
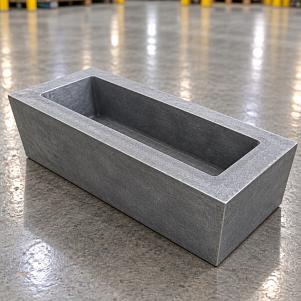
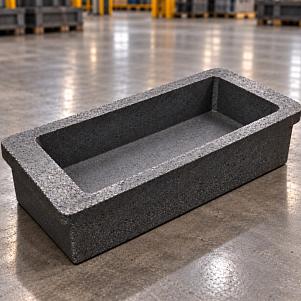
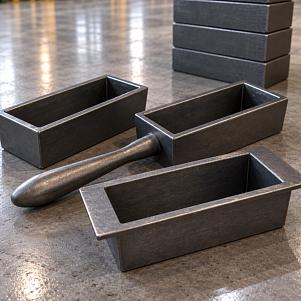
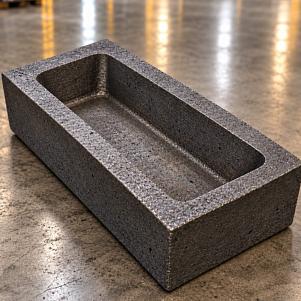
Изложницы чугунные — металлические литейные формы для разливки расплавленных металлов и получения слитков, чушек и других заготовок заданной геометрии. Они применяются в цветной металлургии, литейном и ювелирном производстве, при подготовке металла к хранению, транспортировке и последующей переработке. Для изготовления распространённых исполнений используют серый чугун СЧ20 и СЧ25 по ГОСТ 1412-85.
Чугунные изложницы для разливки цветных металлов
Изложница представляет собой массивную форму с одной или несколькими рабочими полостями. При заполнении расплавленный металл принимает конфигурацию литейного гнезда, после чего охлаждается и затвердевает. Готовую заготовку извлекают для дальнейшей переработки или складирования. Чугунные формы используют при литье алюминия, сурьмы, серебра, золота и других металлов, если материал и конструкция изложницы подходят для конкретного технологического процесса.
Технические характеристики чугунных изложниц
| Наименование | Изложница чугунная |
| Тип оборудования | Металлическая литейная форма |
| Назначение | Получение слитков, чушек и литых заготовок |
| Основной материал | Серый чугун |
| Распространённые марки | СЧ20, СЧ25 |
| Стандарт на серый чугун | ГОСТ 1412-85 |
| Варианты конструкции | Горизонтальная, вертикальная, разъёмная |
| Количество литейных гнёзд | Одно или несколько |
| Форма полости | По геометрии получаемого слитка |
| Размеры рабочей полости | По чертежу изделия |
| Наружные габариты | По типоразмеру и исполнению |
| Масса изложницы | По технической спецификации |
| Толщина стенок | По конструкции |
| Рабочая среда | Расплав металла, предусмотренного технологией |
| Механическая обработка | По требованиям к литейной полости |
| Способ установки | На рабочей площадке или в составе оборудования |
| Требования к качеству | По чертежу и документации на изделие |
Виды чугунных изложниц по назначению
Литейные формы различаются по металлу, массе заготовки и технологическому процессу. Для алюминия используют изложницы под чушки определённой массы, для сурьмы — формы соответствующей геометрии товарного слитка, а для драгоценных металлов — изделия с рабочими полостями, рассчитанными на необходимые размеры заготовки. При одинаковом материале корпуса конструкции могут существенно различаться.
Основные разновидности изложниц:
- Изложницы чугунные для алюминия.
- Формы для алюминиевых чушек массой 6–8 кг.
- Изложницы для сурьмяных чушек на 20 кг.
- Чугунные формы для серебряных слитков.
- Изложницы для литья золота.
- Одногнёздные литейные формы.
- Многогнёздные конструкции.
- Изделия с геометрией по техническому чертежу.
Размеры и вместимость литейных форм
Основными геометрическими параметрами изложницы являются длина, ширина и глубина рабочей полости, наружные размеры корпуса и толщина стенок. Вместимость определяется объёмом литейного гнезда и плотностью металла. Для корректного расчёта необходимо учитывать уклоны, скругления и форму поперечного сечения. Ниже приведены примеры размерных и массовых обозначений различных изделий. Они не являются единым стандартным сортаментом.
Примеры типоразмеров изложниц для разных металлов
| Назначение | Размер слитка или масса | Особенности |
| Для алюминия | Чушка 6–8 кг | Размеры полости по чертежу |
| Для алюминия № 8 | Модель № 8 | Масса чушки уточняется отдельно |
| Для сурьмы | Чушка 20 кг | Геометрия по спецификации |
| Для серебра | 335×135×80 мм | Размеры формируемого слитка |
| Для серебра | 300×100×80 мм | Размеры формируемого слитка |
| Для золота | 90×35×35 мм | Пример размера слитка |
| Для золота | 120×45×35 мм | Пример размера слитка |
| Для золота | 150×70×40 мм | Пример размера слитка |
Изложницы для алюминиевых чушек
Чугунные формы для алюминия применяются при разливке металла в небольшие заготовки. Изложницы могут использоваться на отдельных литейных постах и в составе механизированного оборудования. Для изделий под чушки массой 6–8 кг необходимо согласовать объём полости, размеры корпуса и способ установки. При замене существующей изложницы особенно важно совпадение посадочных поверхностей и геометрии литейного гнезда.
Изложницы для сурьмы
Формы для сурьмяных чушек предназначены для получения товарных заготовок установленной массы. Среди распространённых вариантов встречаются изложницы на 20 кг. При расчёте объёма учитывают плотность металла и реальную конфигурацию полости. Изделия должны соответствовать требованиям производственного процесса, обеспечивать устойчивое размещение и безопасное извлечение затвердевшего слитка.
Чугунные изложницы для серебра и золота
При разливке драгоценных металлов важны точность формы, состояние рабочих поверхностей и соответствие полости требуемой массе слитка. Изложницы могут иметь прямоугольную или трапециевидную конфигурацию. Для золота и серебра применяют формы разных размеров, а массу заготовки определяют по плотности сплава и фактическому объёму металла. Нельзя рассчитывать массу только по наружным габаритам корпуса.
Серый чугун СЧ20 и СЧ25 для изготовления изложниц
Марки СЧ20 и СЧ25 относятся к серому чугуну с пластинчатым графитом. ГОСТ 1412-85 устанавливает требования к их механическим характеристикам. Для марки СЧ20 минимальное временное сопротивление при растяжении составляет 200 МПа, для СЧ25 — 250 МПа. Выбор материала литейной формы зависит от требований к корпусу, толщины стенок, условий нагрева и охлаждения, а также особенностей производства.
Сравнение распространённых марок чугуна
| Параметр | СЧ20 | СЧ25 |
| Стандарт | ГОСТ 1412-85 | ГОСТ 1412-85 |
| Структура графита | Пластинчатая | Пластинчатая |
| Прочность при растяжении, не менее | 200 МПа | 250 МПа |
| Применение в изложницах | По конструкции | По конструкции |
| Допустимые температурные режимы | По документации изделия | По документации изделия |
Конструкция литейной изложницы
Типовая чугунная изложница имеет массивный корпус с внутренней рабочей полостью. Для облегчения извлечения слитка стенки могут выполняться с технологическим уклоном. Скругления внутренних углов уменьшают концентрацию напряжений и учитываются при проектировании формы. Отдельные исполнения предусматривают захваты, ручки, монтажные выступы или специальные опорные поверхности.
Основные элементы конструкции:
- Литой чугунный корпус.
- Рабочая полость.
- Дно изложницы.
- Боковые и торцевые стенки.
- Технологические уклоны.
- Внутренние скругления.
- Опорные поверхности.
- Монтажные элементы при наличии.
Горизонтальные и вертикальные изложницы
Горизонтальные формы применяются для получения слитков относительно небольшой высоты. Вертикальные конструкции используются для других типов заготовок и могут иметь разъёмный корпус. Выбор определяется направлением заливки, формой отливки, особенностями охлаждения и способом извлечения металла. При работе на технологической линии также учитывают доступное пространство и способ перемещения формы.
Расчёт вместимости чугунных изложниц
Массу формируемого слитка рассчитывают по фактическому объёму металла и его плотности. Для сравнения можно использовать справочные значения плотности твёрдых металлов при комнатной температуре. Плотность жидкого расплава отличается от плотности затвердевшей заготовки, поэтому окончательный расчёт литейной полости должен учитывать усадку и параметры технологического процесса.
Справочная плотность металлов для расчёта слитков
| Металл | Плотность твёрдого металла, г/см³ | Особенности расчёта |
| Алюминий | Около 2,70 | Учитывать состав сплава |
| Сурьма | Около 6,69 | Учитывать форму чушки |
| Серебро | Около 10,49 | Плотность зависит от пробы |
| Золото | Около 19,32 | Плотность зависит от пробы |
Подготовка изложницы к разливке металла
Перед использованием литейную форму осматривают, очищают от загрязнений и проверяют состояние рабочей полости. Особое внимание уделяют отсутствию влаги, поскольку её контакт с расплавленным металлом может вызвать опасный выброс. При необходимости изложницу предварительно нагревают и обрабатывают совместимым разделительным составом. Режим подготовки выбирают по технологическому регламенту.
Основные этапы подготовки:
- Осмотр корпуса.
- Проверка отсутствия трещин.
- Очистка литейной полости.
- Удаление влаги.
- Проверка устойчивости формы.
- Предварительный нагрев при необходимости.
- Нанесение предусмотренного покрытия.
- Подготовка оборудования для безопасной заливки.
Технологические особенности литья в чугунные формы
При контакте с расплавом рабочие поверхности изложницы нагреваются, после чего постепенно охлаждаются. Повторяющиеся температурные циклы могут вызывать напряжения в корпусе и влиять на его состояние. Для устойчивого качества отливок необходимо соблюдать предусмотренные температуры заливки, правила охлаждения и порядок извлечения слитков. Конкретный режим зависит от металла и конструкции формы.
Контроль качества чугунных изложниц
При приёмке проверяют марку чугуна, геометрию корпуса, размеры литейной полости и отсутствие недопустимых дефектов. Важное значение имеют состояние внутренних углов и поверхности дна. Для изделий, устанавливаемых в механизированное оборудование, дополнительно контролируют посадочные размеры. Результаты проверки сопоставляют с рабочим чертежом и технической документацией.
Основные параметры входного контроля:
- Марка чугуна.
- Габаритные размеры.
- Длина, ширина и глубина полости.
- Толщина стенок и дна.
- Масса корпуса.
- Состояние рабочих поверхностей.
- Отсутствие трещин и опасных раковин.
- Качество механической обработки.
- Соответствие чертежу.
Эксплуатация и обслуживание литейных форм
После завершения разливки изложницы охлаждают в установленном режиме, очищают и осматривают. Для предотвращения повреждений необходимо избегать недопустимых температурных перепадов и механических ударов. При появлении трещин, значительных деформаций или других опасных дефектов эксплуатацию прекращают. Хранение организуют в сухих условиях с защитой рабочих поверхностей от коррозии и загрязнений.
Подбор чугунной изложницы по техническому заданию
Для правильного выбора необходимо определить металл, массу будущего слитка и требуемую геометрию заготовки. Далее согласовывают марку чугуна, габариты корпуса, количество литейных гнёзд и способ размещения формы. Если требуется замена ранее установленного изделия, желательно использовать чертёж или выполнить обмер существующей изложницы.
Основные данные для заявки:
- Наименование и назначение изложницы.
- Тип разливаемого металла.
- Номинальная масса слитка.
- Размеры рабочей полости.
- Наружные габариты.
- Марка чугуна.
- Количество литейных гнёзд.
- Требования к обработке поверхностей.
- Способ установки и перемещения.
- Необходимое количество изделий.
- Чертёж или эскиз при наличии.
Цена литейной формы зависит от массы корпуса, марки чугуна, сложности геометрии и размеров рабочей полости. На стоимость также влияют количество гнёзд, необходимость механической обработки и требования к точности изготовления. Для расчёта заказа необходимо уточнить назначение изложницы, параметры получаемого слитка и количество изделий. Окончательные характеристики определяются технической спецификацией.
Для покупки обратитесь к нашим менеджерам по номеру телефона +375 (25) 976-45-17 или электронной почте minsk@metatorg.ru

МеталлЭнергоХолдинг - надежный поставщик металлопроката более 12 лет
Экспортные поставки
Успешно сотрудничаем с зарубежными компаниями
Экспортные поставки
Предприятия ВПК
Осуществляем поставки для военно-промышленного комплекса
Предприятия ВПК
Авиакосмос
Снабжение авиационной и космической производственной отрасли
Авиакосмос
Приборостроение
Изготовление сложных деталей и элементов
Приборостроение
Нефтегазодобыча
Оборудование для добычи полезных ископаемых
Нефтегазодобыча
Строительство
Производство и монтаж металлоконструкций, быстровозводимых зданий
Строительство