Изложница для сурьмяной чушки на 20 кг
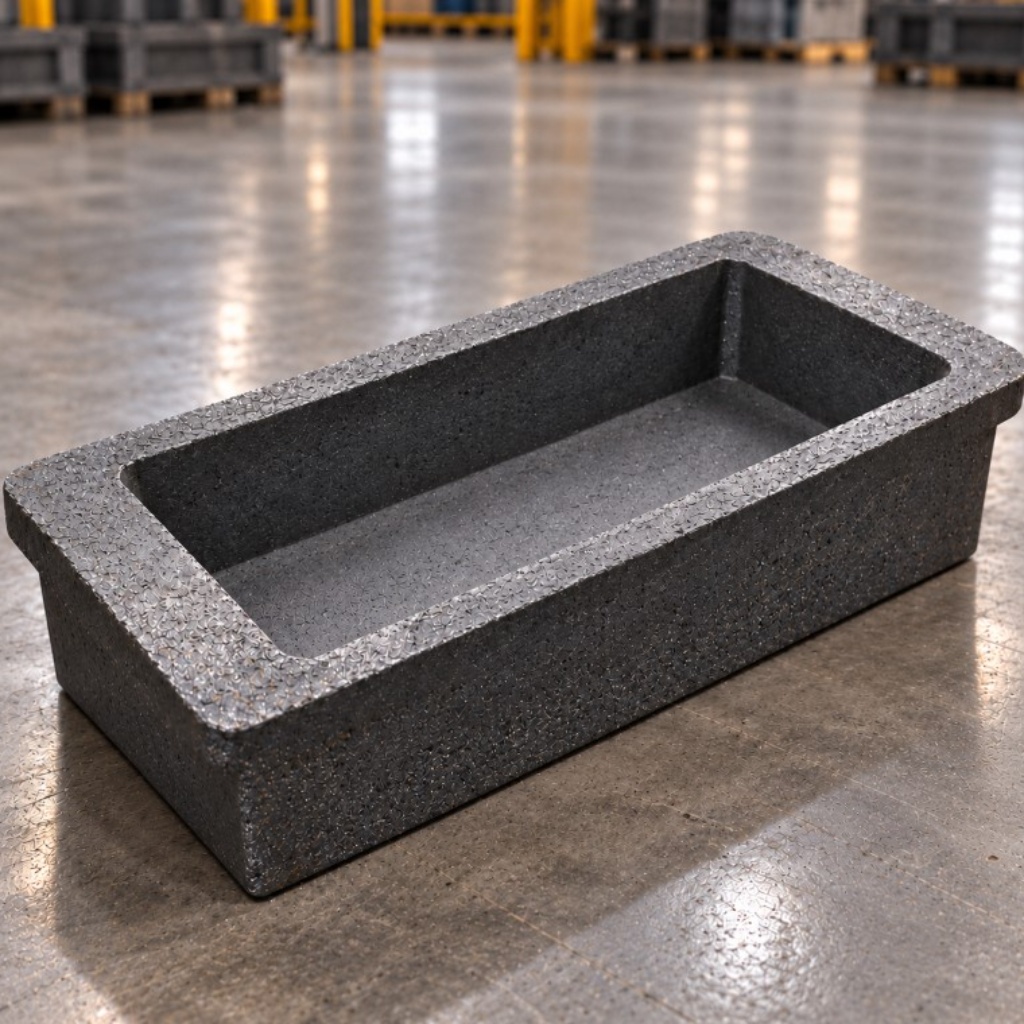
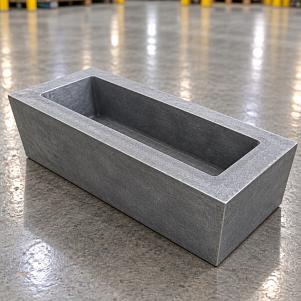
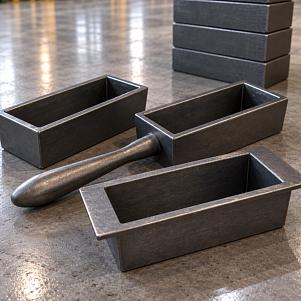
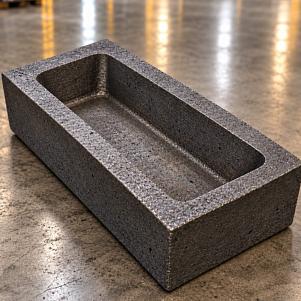
Изложница для сурьмяной чушки на 20 кг — чугунная литейная форма для разливки расплавленной сурьмы и получения металлической заготовки заданной массы. Изделие применяется в цветной металлургии, при производстве товарных чушек и подготовке металла к дальнейшей переработке. Массивный корпус с рабочей полостью обеспечивает формирование слитка при охлаждении расплава. Размеры изложницы, толщина стенок и геометрия литейного гнезда определяются конструкцией формы и технологическими требованиями. Номинальная масса получаемой сурьмяной чушки составляет 20 кг.
Чугунная изложница для разливки сурьмы на 20 кг
Литейная изложница предназначена для многократного использования в технологических процессах получения сурьмяных слитков. Расплавленный металл поступает в подготовленную полость, принимает её форму и постепенно затвердевает. После охлаждения готовую чушку извлекают для последующего хранения, учёта или переработки. При выборе учитывают марку чугуна, объём полости, тепловые нагрузки, условия извлечения отливки и требования к качеству получаемого металла.
Технические характеристики изложницы для сурьмы
| Наименование | Изложница для сурьмяной чушки |
| Назначение | Литьё сурьмы в товарные чушки |
| Номинальная масса чушки | 20 кг |
| Материал распространённого исполнения | Серый чугун СЧ20 |
| Стандарт на чугун СЧ20 | ГОСТ 1412-85 |
| Тип оборудования | Металлическая литейная форма |
| Рабочая среда | Расплав сурьмы соответствующей марки |
| Тип конструкции | По чертежу конкретной изложницы |
| Количество литейных гнёзд | По исполнению |
| Плотность твёрдой сурьмы | Около 6,69 г/см³ |
| Температура плавления сурьмы | Около 631 °C |
| Расчётный объём 20 кг твёрдой сурьмы | Около 2990 см³ |
| Габариты корпуса | По рабочему чертежу |
| Масса пустой изложницы | По спецификации изделия |
| Толщина стенок | По конструкции формы |
| Точность литого корпуса | По чертежу и условиям изготовления |
| Подготовка перед применением | Очистка, сушка и предусмотренный технологией нагрев |
Размеры и вместимость литейной формы на 20 кг
Основным параметром изложницы является объём её рабочей полости, соответствующий требуемой массе получаемой чушки. Для 20 кг твёрдой сурьмы расчётный объём составляет приблизительно 3 литра. Фактическая геометрия формы может быть трапециевидной и включать уклоны стенок, скругления углов и технологический запас. Поэтому размеры нельзя определять только произведением длины, ширины и высоты без учёта конфигурации литейного гнезда.
Справочная таблица расчётной вместимости по массе сурьмы
| Масса чушки, кг | Объём твёрдой сурьмы, см³ | Объём, л |
| 10 | 1495 | 1,50 |
| 15 | 2242 | 2,24 |
| 18 | 2691 | 2,69 |
| 20 | 2990 | 2,99 |
| 22 | 3288 | 3,29 |
| 25 | 3737 | 3,74 |
Геометрические параметры изложницы для сурьмяного слитка
Размеры рабочей полости определяются требуемой формой чушки, её массой и способом извлечения после затвердевания. Для промышленной разливки используются конструкции с технологическими уклонами, облегчающими отделение металла от стенок. При согласовании размеров необходимо различать габариты самой чугунной формы и параметры формируемой заготовки. Длина, ширина, глубина и наружные размеры корпуса должны проверяться по рабочему чертежу.
Основные размеры для технического подбора:
- Длина рабочей полости.
- Ширина верхнего отверстия.
- Ширина нижней части.
- Глубина литейного гнезда.
- Угол наклона боковых стенок.
- Радиусы внутренних сопряжений.
- Толщина дна изложницы.
- Толщина продольных и торцевых стенок.
- Габаритная длина и ширина корпуса.
- Полная высота и масса формы.
Материал корпуса — серый чугун СЧ20
Для изготовления литейных изложниц под сурьму применяется серый чугун СЧ20, характеристики которого установлены ГОСТ 1412-85. Материал обладает технологическими свойствами, позволяющими получать массивные отливки сложной геометрии. При эксплуатации необходимо учитывать образование температурных напряжений вследствие нагрева и охлаждения. Пригодность конкретной формы определяется качеством литья, толщиной стенок, конструкцией полости и соблюдением предусмотренного режима работы.
Характеристики чугунного корпуса, важные для эксплуатации:
- Марка чугуна.
- Механическая прочность.
- Однородность материала.
- Отсутствие недопустимых литейных дефектов.
- Состояние внутренней поверхности.
- Толщина стенок и дна.
- Устойчивость конструкции при термоциклировании.
- Соответствие геометрии чертежу.
Конструкция формы для сурьмяной чушки
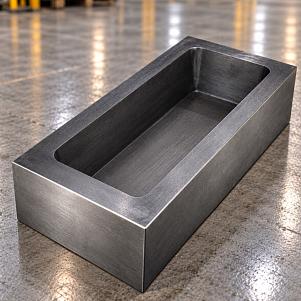
Изложница представляет собой литой корпус, в котором сформировано углубление для приёма расплавленного металла. Внутренние поверхности задают очертания чушки, а массивное основание обеспечивает устойчивость формы. Конструкция может предусматривать дополнительные элементы для захвата и перемещения, если они указаны в документации. При серийной разливке важно обеспечить одинаковость геометрии получаемых заготовок и удобство обслуживания литейной формы.
Основные элементы конструкции:
- Цельнолитой чугунный корпус.
- Рабочая полость для расплава.
- Массивное дно.
- Продольные стенки.
- Торцевые стенки.
- Технологические уклоны.
- Опорная поверхность.
- Конструктивные элементы для перемещения при их наличии.
Особенности литья сурьмы в чугунные изложницы
Сурьма относится к цветным металлам с температурой плавления около 631 °C. При заливке она передаёт тепло стенкам изложницы и постепенно затвердевает. На формирование качественной чушки влияют температура расплава, состояние поверхности полости, скорость заполнения и условия охлаждения. Режим литья должен определяться технологической документацией с учётом марки сурьмы и конструкции оборудования.
Основные параметры технологического процесса:
- Марка разливаемой сурьмы.
- Масса расплава для одной чушки.
- Температура заливки.
- Состояние и температура изложницы.
- Скорость заполнения.
- Наличие технологического покрытия.
- Продолжительность охлаждения.
- Условия безопасного извлечения слитка.
Сурьмяные чушки массой 20 кг по ГОСТ 1089-82
ГОСТ 1089-82 устанавливает технические условия на сурьму и предусматривает выпуск ряда технических марок в виде чушек массой от 15 до 25 кг. В частности, этот диапазон применяется для марок Су00, Су0, Су1 и Су2 в предусмотренных стандартом исполнениях. Изложница на 20 кг соответствует указанному диапазону массы, однако сам стандарт на металл не устанавливает автоматически конструкцию или размеры конкретной чугунной формы.
Подготовка изложницы перед разливкой
Перед использованием литейную форму необходимо очистить от загрязнений и проверить состояние рабочей поверхности. Полость должна быть сухой: контакт влаги с расплавленным металлом способен привести к опасному выбросу. При необходимости форму предварительно прогревают и обрабатывают технологическим разделительным составом. Температуру нагрева и порядок подготовки назначают по производственному регламенту с учётом материала изложницы.
Порядок подготовки литейного оборудования:
- Осмотр наружных поверхностей.
- Проверка отсутствия трещин.
- Удаление остатков предыдущей заливки.
- Очистка литейного гнезда.
- Удаление влаги.
- Проверка устойчивости формы.
- Предварительный нагрев по технологии.
- Обработка поверхности разрешённым составом при необходимости.
Качество поверхности и геометрии сурьмяной чушки
Форма изложницы влияет на внешние размеры слитка и условия его отделения после затвердевания. Недостаточная подготовка полости, загрязнения и отклонения технологического режима могут приводить к поверхностным дефектам. При контроле готовой чушки учитывают требования нормативной документации на сурьму соответствующей марки. Геометрическую повторяемость обеспечивают исправное состояние формы и стабильность процесса заливки.
Охлаждение и извлечение отливки
После заполнения рабочей полости расплав должен затвердеть в предусмотренном технологией режиме. Извлечение чушки выполняют с использованием подходящих приспособлений и средств защиты от воздействия нагретого металла. Не допускается применять неподходящие способы охлаждения, способные повредить изложницу или вызвать разбрызгивание остатков расплава. Перед следующей заливкой проверяют состояние стенок и дна формы.
Контроль качества изложницы при приёмке
Перед вводом литейной формы в эксплуатацию проверяют материал корпуса, геометрию полости, состояние поверхностей и соответствие рабочему чертежу. На участках, контактирующих с расплавом, не допускаются дефекты, которые могут нарушить формирование чушки или создать опасные условия работы. Особое внимание уделяют внутренним углам и переходам между стенками и дном.
Основные показатели входного контроля:
- Марка чугуна корпуса.
- Номинальная масса формируемой чушки.
- Размеры литейной полости.
- Габариты изделия.
- Масса пустой изложницы.
- Толщина стенок.
- Качество внутренних поверхностей.
- Отсутствие трещин и опасных раковин.
- Состояние опорной части.
- Соответствие конструкторской документации.
Обслуживание чугунных изложниц
При многократном применении форма подвергается повторяющимся циклам нагрева и охлаждения. Для сохранения работоспособности необходимо периодически проверять её геометрию и состояние поверхности. Загрязнения удаляют предусмотренными средствами, не повреждая литейное гнездо. Изложницы с трещинами, значительными деформациями или другими дефектами, влияющими на безопасность, подлежат выводу из эксплуатации до принятия технического решения.
Основные мероприятия обслуживания:
- Осмотр после завершения цикла.
- Очистка рабочей полости.
- Удаление остатков технологических покрытий.
- Контроль трещин.
- Проверка состояния дна.
- Контроль деформаций стенок.
- Проверка устойчивости корпуса.
- Сухое хранение вне производственного цикла.
Требования безопасности при работе с расплавленной сурьмой
Операции плавки и разливки сурьмы требуют выполнения промышленного технологического регламента, организации вентиляции и применения подходящих средств индивидуальной защиты. Нагретый металл представляет опасность ожогов, а пыль и аэрозоли соединений сурьмы могут создавать вредные условия воздействия. Работы проводят с исправным оборудованием, исключая попадание влаги в расплав и неконтролируемое перемещение горячих форм.
Основные меры безопасности:
- Использование защитной одежды и средств защиты лица.
- Организация эффективной производственной вентиляции.
- Контроль сухого состояния изложницы.
- Применение термостойких приспособлений.
- Защита работников от контакта с расплавом.
- Соблюдение режима заливки и охлаждения.
- Контроль исправности литейного оборудования.
- Выполнение утверждённых производственных инструкций.
Выбор изложницы под чушку массой 20 кг
При подборе следует определить требуемую геометрию слитка и особенности технологической линии. Номинальная масса 20 кг задаёт ориентировочную вместимость, но не позволяет однозначно определить длину, ширину и глубину формы. Эти параметры устанавливаются по чертежу с учётом марки сурьмы, литейных уклонов и требований к извлечению. Дополнительно проверяют конструкцию корпуса и условия размещения изложницы на рабочем месте.
Сведения для технической заявки:
- Наименование — изложница для сурьмяной чушки.
- Номинальная масса слитка — 20 кг.
- Марка разливаемой сурьмы.
- Требуемая геометрия чушки.
- Длина и ширина рабочей полости.
- Глубина литейного гнезда.
- Габариты корпуса.
- Материал — чугун по спецификации.
- Количество рабочих полостей.
- Особенности размещения в технологической линии.
- Требования к механической обработке.
- Количество изложниц.
- Наличие чертежа или эскиза.
Цена изложницы зависит от массы чугунного корпуса, марки материала, размеров рабочей полости и сложности изготовления. Дополнительно учитываются требования к точности геометрии, механической обработке и количеству изделий. Для расчёта заказа необходимо согласовать технические характеристики формы, размеры получаемой чушки и необходимую комплектацию. Окончательные параметры определяются по технической спецификации.
Для покупки обратитесь к нашим менеджерам по номеру телефона +375 (25) 976-45-17 или электронной почте minsk@metatorg.ru
МеталлЭнергоХолдинг - надежный поставщик металлопроката более 12 лет
Экспортные поставки
Успешно сотрудничаем с зарубежными компаниями
Экспортные поставки
Предприятия ВПК
Осуществляем поставки для военно-промышленного комплекса
Предприятия ВПК
Авиакосмос
Снабжение авиационной и космической производственной отрасли
Авиакосмос
Приборостроение
Изготовление сложных деталей и элементов
Приборостроение
Нефтегазодобыча
Оборудование для добычи полезных ископаемых
Нефтегазодобыча
Строительство
Производство и монтаж металлоконструкций, быстровозводимых зданий
Строительство